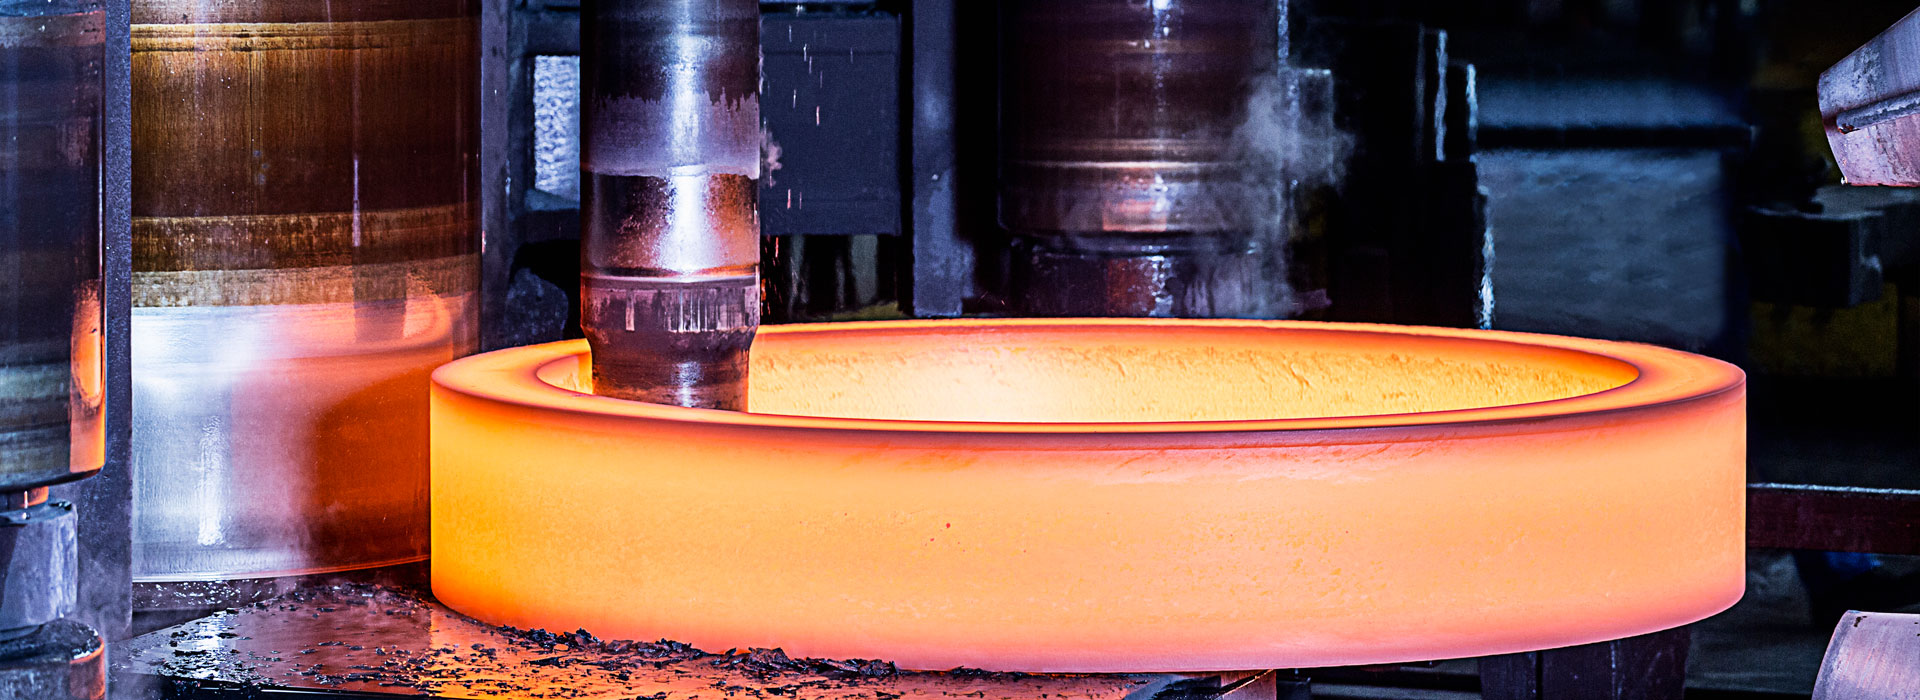
Urval av högkvalitativa råvaror för marint smide
Urval av högkvalitativa råvaror för marinSmide
När man väljer högkvalitativa råvaror för marint smide, måste faktorer som materialegenskaper, miljöanpassning, tillverkningsprocesser och industristandarder beaktas i stor utsträckning. Följande är de viktigaste stegen och punkterna:
1. Förtydliga materialtyp och tillämpningsscenarier
För marint smide bör materialvalet baseras på det specifika syftet:
Kolstål (som marinstål av A-klass och D-klass): Används för fartygskonstruktionskomponenter (som ribbor, däcksstöd), det måste uppfylla höga krav på hållfasthet och svetsbarhet.
Legerat stål (som Cr-Mo-stål, Ni-Cr-stål): Används för kritiska komponenter i motorer som vevaxlar och växlar, det måste vara motståndskraftigt mot utmattning och stötar.
Rostfritt stål (såsom 316L, duplexstål): Används för sjövattenventiler, pumpkroppar etc. i korrosiva miljöer som kräver hög korrosionsbeständighet.
Titanlegering: Används i avancerade fartyg eller specialkomponenter (som delar till ubåtar), den är korrosionsbeständig, lätt, men har en hög kostnad.
2. Kontroll av kemisk sammansättning
Överensstämmer med standarder: Följ klassificeringssällskap (som ABS, DNV, LR, CCS) eller internationella standarder (ASTM, EN).
Element med låg förorening: Innehållet av svavel (S) och fosfor (P) bör vara ≤ 0,025% för att undvika het sprödhet och kall sprödhet.
Optimering av legeringselement: Tillsats av nickel (Ni) förbättrar segheten vid låg temperatur, krom (Cr) förbättrar korrosionsbeständigheten och molybden (Mo) förfinar kornstrukturen.
3. Krav på mekaniska prestanda
Hållfasthet och seghet: Sträckgräns (≥ 355 MPa), draghållfasthet (≥ 490 MPa) och slagenergi vid låga temperaturer (-40°C: ≥ 27 J).
Korrosionsbeständighet: Välj stål som är resistent mot havsvattenkorrosion (som stål som innehåller koppar (Cu) eller nickel (Ni)), eller utför ytbehandling (som galvanisering).
Anti-utmattningsprestanda: Genom smidesprocessen och värmebehandlingen optimeras kornstrukturen och inre defekter reduceras.
4. Produktionsprocesskrav
Smältprocess: Använd elektriska ugnar i kombination med raffinering utanför ugnen (LF/VD) för att minska innehållet av gaser (H, O, N) och förbättra renheten.
Smidesprocess: Säkerställ ett tillräckligt smidesförhållande (≥ 3:1), förfina kornstrukturen; Kontrollera den slutliga smidestemperaturen för att undvika överhettning eller underhettning.
Värmebehandlingsprocess: Normalisering, släckning och härdning (släckning + härdning) för att säkerställa enhetlig struktur och eliminera kvarvarande stress.
5. Leverantörskvalifikationer och kvalitetssäkring
Certifieringskvalifikationer: Leverantören måste erhålla certifiering från ett klassificeringssällskap (såsom ABS fabrikserkännande) och ha ett ISO 9001 kvalitetsledningssystem.
Kvalitetsregister: Tillhandahåll dokument för materialspårbarhet (som smältugnsnummer, värmebehandlingssats) och testrapporter från tredje part (som SGS).
Teknisk support: Leverantören är skyldig att hjälpa till med att lösa processproblem (som optimering av svetsparametrar).
6. Inspektion och verifiering
Inkommande besiktning:
Analys av kemisk sammansättning (detekterad med spektrometer).
Test av mekaniska egenskaper (drag, slag, hårdhet).
Icke-förstörande testning (ultraljudstestning UT, magnetisk partikeltestning MT).
Tredjepartsverifiering: Nyckelmaterial måste genomgå inspektion på plats av ett klassificeringssällskap (som CCS), eller testas om på ett auktoritativt laboratorium.
Skicka förfrågan
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy